Kompatibilita skel a koeficient roztažnosti
Proč se skla musí shodovat, co znamenají údaje o COE a jak se napětí ve spoji projeví polarizačním filtrem.
Kelvustronal je nezávislý redakční projekt o dílenské praxi fusingu a tvarování plochého skla do formy. Sbíráme a v souvislostech popisujeme to, co v běžných návodech obvykle chybí: proč se skla musí shodovat roztažností, jak se chová separační nátěr na keramické formě, co se ve skle děje během výdrže na maximální teplotě a proč většina prasklin vzniká až při chladnutí, nikoli v žáru.
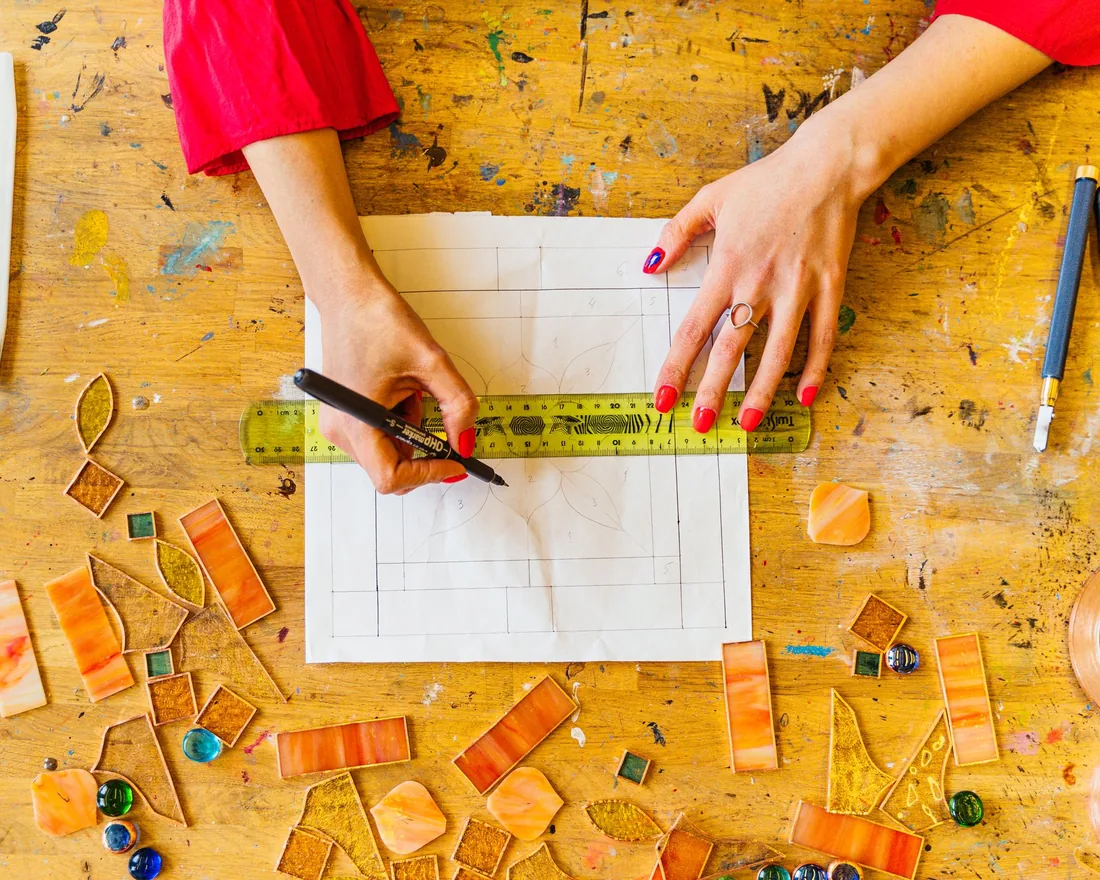
Skladba se obvykle nejprve ověří nasucho na papírové předloze: díly se poskládají mimo pec, zkontrolují se spáry a teprve potom se přenášejí na podložku s vypáleným separačním nátěrem.
Sklo se při zahřívání roztahuje a při chladnutí smršťuje. Míru této změny popisuje koeficient teplotní roztažnosti, v dílenské praxi zkráceně COE. Když spojíte v jednom kusu dvě skla s odlišnou roztažností, po vychladnutí se každé z nich smrští jinak. Ve spoji zůstane trvalé napětí, které se projeví buď hned prasklinou přes celý objekt, nebo — což je zrádnější — až po týdnech, při nárazu, změně teploty nebo pouhém odložení na chladnou desku.
Většina tabulového skla určeného pro fusing se dodává v systémech kolem COE 90 a COE 96. Uvedené číslo samo o sobě nestačí: rozhoduje testovaná kompatibilita v rámci jedné výrobní řady. Dvě skla se stejným deklarovaným koeficientem od různých výrobců nemusí být slučitelná, protože se liší i viskozitou a chováním při měknutí. Proto se v dílně nemíchá „podle čísla“, ale podle jedné ověřené řady.
Napětí ve zkušebním vzorku se nejsnáz posuzuje polarizačním filtrem. Tenký proužek, ve kterém jsou obě skla spečená vedle sebe, se prosvítí mezi dvěma zkříženými filtry: kolem spoje se objeví světlé nebo barevné stíny, pokud tam napětí zůstalo. Kompatibilní dvojice zůstává v podstatě čistá.
Řez sklem není řezání v pravém smyslu. Kolečko řezáku vytvoří na povrchu velmi tenkou trhlinu a lom se pak vede lámacími kleštěmi nebo tlakem přes hranu. Tomu odpovídá i technika: jeden souvislý tah přiměřenou silou, bez zastavení uprostřed a bez opakování po téže stopě. Druhý přejezd stopu poškodí a lom se stočí jinam.
Naříznuté sklo se láme co nejdříve. Necháte-li stopu ležet do druhého dne, částečně se „uzavře“ a lom bývá nepřesný. U vnitřních oblouků se materiál odebírá postupně po tenkých pruzích, ne jedním velkým odlomením; přímé přechody mezi konvexním a konkávním obloukem je lepší rozdělit do dvou řezů.
Při skládání dílů se vyplatí počítat s tím, co se stane v peci. Sklo se při plném spečení snaží dostat do rovnovážné tloušťky přibližně šesti milimetrů. Dvě vrstvy třímilimetrového skla proto zůstanou v půdorysu zhruba zachovány, jedna samostatná vrstva se ale stáhne k sobě a okraje se zaoblí dovnitř. Tři vrstvy naopak roztečou do stran a objekt se rozšíří.
Sklo se v žáru ochotně spojí s keramikou i kovem. Mezi ně proto vždy patří separační vrstva. Nejběžnější je suspenze hlinky na bázi kaolinu, kterou se podložka natírá v několika tenkých vrstvách křížem přes sebe a nechá se úplně vyschnout, případně se vypálí na nižší teplotu. Vlhký nátěr při rychlém ohřevu uvolní páru a zanechá pod sklem stopu.
Alternativou je keramická tkanina, která se používá opakovaně a zanechává na spodní straně jemnou texturu. Hodí se tam, kde matný povrch nevadí nebo je záměrem. Naopak pro hladké dno se vyplatí nátěr pravidelně obnovovat — po několika výpalech se vrstva zapráší, ztratí soudržnost a začne se lepit.
Formy pro tvarování skla se liší podle toho, kudy sklo klesá. Do konkávní formy sklo propadá dovnitř a kopíruje její vnitřní tvar; přes konvexní formu se přetahuje přes vnější povrch. Zásadní jsou odvzdušňovací otvory: bez nich zůstane pod klesajícím sklem uzavřený vzduch a v hotovém kusu vznikne velká bublina nebo se dno nedosedne.
Výpal ve fusingové peci je posloupnost úseků, ne jedna teplota. Každý úsek má svůj důvod a jeho zkrácení se obvykle projeví až na hotovém kuse.
V první fázi je sklo křehké a špatně snáší rozdíl teplot mezi okrajem a středem. U silnějších skladeb, uzavřených tvarů a velkých ploch se proto stoupá pomalu, často s krátkou vyrovnávací výdrží kolem 250 °C. Tenké dvouvrstvé kusy snesou rychlejší náběh.
Zde se rozhoduje o tvaru. Nižší teplota s delší výdrží dává klidnější, předvídatelnější výsledek než krátký zásah vysokým žárem. Právě dlouhá výdrž zároveň dovolí unikat vzduchu ze spár.
Po dosažení tvaru se teplota rychle sráží na oblast chlazení. Nejde o šetření času: pomalé setrvávání v mezipásmu podporuje zákal a nežádoucí odskelnění povrchu.
Kolem přechodové oblasti sklo tuhne. Výdrž na této teplotě vyrovná rozdíl mezi povrchem a jádrem, následné pomalé klesání jej udrží vyrovnaný. Délka se řídí především tloušťkou — u dvojnásobné tloušťky roste přibližně čtyřnásobně. Pec se otevírá až po vychladnutí zhruba na teplotu místnosti.
Rozdíl mezi jednotlivými stupni spečení není v technologii, ale v tom, kam až se nechá sklo dojít. Při mírném zaoblení hran se díly jen slepí a jejich obrysy zůstanou zřetelné, povrch je stále matnější a členitý. Částečné spečení posune tvar dál: hrany se zaoblí výrazně, jednotlivé kusy splynou do souvislé desky, ale reliéf zůstane čitelný na dotek i v odrazu světla. Plné spečení srovná povrch do hladké roviny, obrysy se rozplynou a barvy se navzájem přitisknou.
Tvarování skla do formy (slumping) je samostatný, obvykle druhý výpal. Už spečená deska se položí na formu a nechá se při výrazně nižší teplotě klesnout vlastní vahou. Protože se pracuje jen s měknutím, je ohřev v této fázi pomalejší a výdrž delší; sklo do formy dosedá postupně a je vidět, jak se dotýká nejprve okrajů a teprve potom dna.
Frita je drcené sklo téže řady, tříděné podle hrubosti od jemného prášku po hrubá zrna. Jemná frita se chová téměř jako pigment a bývá zdrojem zákalu, protože obsahuje velké množství drobných povrchů; hrubší zrna zůstávají čitelná jako struktura. Mezi zrny je vždy vzduch, a proto vrstvy s fritou potřebují delší výdrž, aby stihl uniknout dřív, než se povrch uzavře.
Kovové fólie se vkládají mezi dvě vrstvy skla. Nejsou to plnohodnotné plechy, ale velmi tenké listy, které v žáru reagují s okolním sklem a mohou změnit barvu i strukturu — stříbrné odstíny se posouvají do žluta, jinde vzniká síťovaný povrch. Fólie se nesmí dotýkat okraje kusu, protože jinak by se do spoje dostal vzduch a vlhkost. Nadbytek fólie ve spáře je také častou příčinou bubliny.
Většina vad ve fusingu má několik možných vysvětlení a rozlišit je pomáhá poloha vady i její tvar. Následující přehled shrnuje situace, které se v dílenské praxi opakují nejčastěji.
Vznikají z uzavřeného vzduchu mezi vrstvami nebo mezi sklem a podložkou. Přispívá k nim rychlý ohřev, příliš vysoká teplota s krátkou výdrží, nerovná podložka i nerovnoměrné nanesení separátoru. Velká bublina uprostřed obvykle znamená, že se okraje uzavřely dřív než střed.
Drobné vpichy na povrchu bývají důsledkem prachu, zbytků mastnoty nebo vlhkosti v nátěru. Objevují se také tam, kde jemná frita zachytila vzduch těsně pod hladinou skla.
Ostrá, hladká prasklina naznačuje tepelný šok při rychlém ohřevu nebo předčasném otevření pece. Prasklina, která vede po hranici dvou barev, ukazuje spíše na nekompatibilní skla. Síť jemných trhlinek na povrchu bývá spojena s příliš rychlým průchodem chladicí oblastí.
Bělavý povlak vzniká odskelněním, tedy krystalizací povrchu při dlouhém setrvání ve střední teplotní oblasti. Podobně vypadá i stopa po opotřebeném separačním nátěru; rozdíl je v tom, že odskelnění se objevuje na horní straně.
Rozteklý nebo naopak stažený tvar se téměř vždy vysvětlí nedodrženou celkovou tloušťkou skladby a snahou skla o vyrovnání na přibližně šest milimetrů.
Hrana po lomu je ostrá a často mikroskopicky rozštěpená. Brousí se proto ještě před výpalem, pokud má zůstat viditelná, nebo po výpalu tam, kde okraj zůstal nedokonalý. Pracuje se od hrubšího zrna k jemnějšímu a vždy s vodou — suché broušení vytváří skleněný prach, který se nesmí vdechovat, a zároveň hranu přehřívá.
Po broušení zůstává matný okraj. Buď se ponechá jako záměrný matný proužek, nebo se leští postupně jemnějšími kotouči, případně se srovná krátkým dopalem, který hranu zaoblí ohněm. Dopal ale opět znamená celý teplotní cyklus včetně chlazení.
Kelvustronal publikuje výkladové texty k jednotlivým fázím fusingu a tvarování skla do formy. Materiály jsou psány jako souvislý výklad, ne jako sbírka receptů — konkrétní teploty se totiž liší podle skla, pece i rozměru kusu, zatímco principy zůstávají stejné.
Proč se skla musí shodovat, co znamenají údaje o COE a jak se napětí ve spoji projeví polarizačním filtrem.
Vedení řezu, lámání, spáry mezi díly a chování skladby při vyrovnávání na rovnovážnou tloušťku.
Příprava podložky, keramická tkanina, konkávní a konvexní formy, odvzdušnění.
Rozdělení výpalu na úseky, role výdrže, rychlé zchlazení a odstranění vnitřního napětí.
Rozdíl mezi zaoblením hran, částečným a plným spečením a průběh druhého výpalu ve formě.
Bubliny, jehly, praskliny, zákal a deformace obrysu podle polohy a tvaru vady.
Kelvustronal je informační a redakční projekt. Neposkytuje dílenské služby, nepořádá kurzy a neprodává materiál. Pokud v textu najdete nepřesnost, chybějící souvislost nebo chcete upozornit na téma, které stojí za doplnění, napište nám e-mailem.
Kelvustronal
[email protected]